



О покрытиях MODENGY и их применении в трубопроводной арматуре
Антифрикционные твердосмазочные покрытия представляют собой тонкие полимерные пленки, наполненные частицами твердых смазочных веществ. Они обеспечивают ресурсное смазывание и защиту деталей в сложных условиях эксплуатации, где неэффективны известные традиционные смазочные материалы.
Такие покрытия зарекомендовали себя как отличные комплексные решения для повышения ресурса шаровых кранов, задвижек, ходовых винтов, деталей клапанов, червячных и реечных передач, проточной части оборудования для перемещения агрессивных сред и других компонентов трубопроводной арматуры.
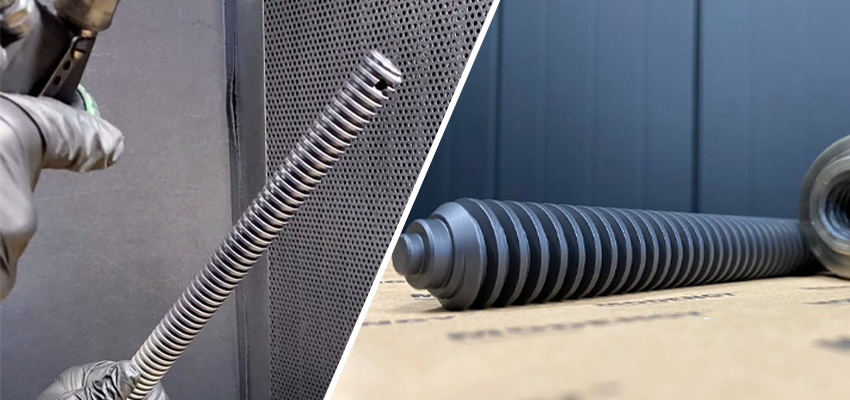
Предлагаем поближе познакомиться с технологией нанесения антифрикционных твердосмазочных покрытий MODENGY на примере работы с ходовыми винтами запорно-регулирующей арматуры (рис.1).
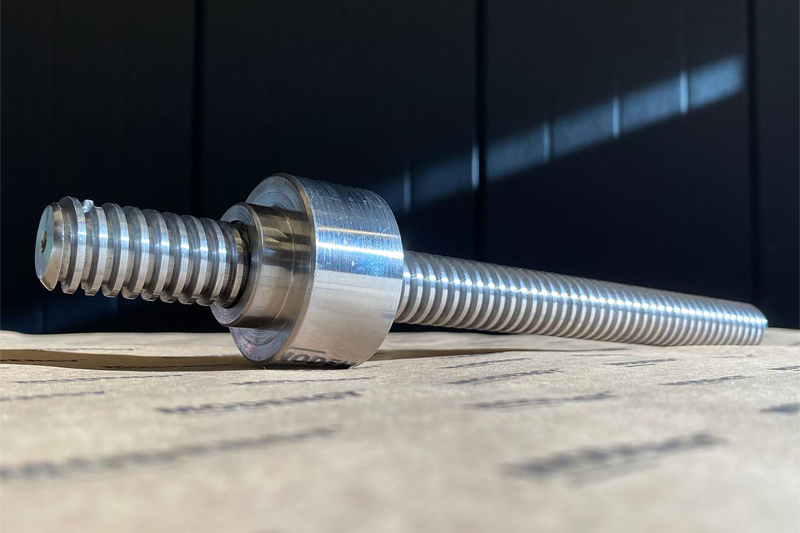
Рисунок 1 – Ходовой винт запорно-регулирующей арматуры перед нанесением покрытия MODENGY
Нанесение покрытий MODENGY на детали может осуществляться как в Инженерном центре «Моденжи» в городе Брянске, так и на территории заказчиков.
Нанесение покрытия MODENGY на ходовые винты запорно-регулирующей арматуры
Перед началом работы с заказом инженеры «Моденжи» получают данные об условиях работы оборудования и узла трения.
Подходящее решение подбирается исходя из сочетания конструкционных материалов пары трения, контактных давлений, рабочих температур, информации о наличии/отсутствии других смазочных составов, режимов работы узлов, условий окружающей среды, требуемого ресурса и др. Заполняется специальный опросный лист для подбора покрытия MODENGY.
Одним из успешных решений, применяющихся серийно для ходовых винтов трубопроводной арматуры, работающих в запыленной среде под большими нагрузками и в условиях высокой влажности, является покрытие MODENGY 1014 (рис. 2) на основе политетрафторэтилена и дисульфида молибдена.
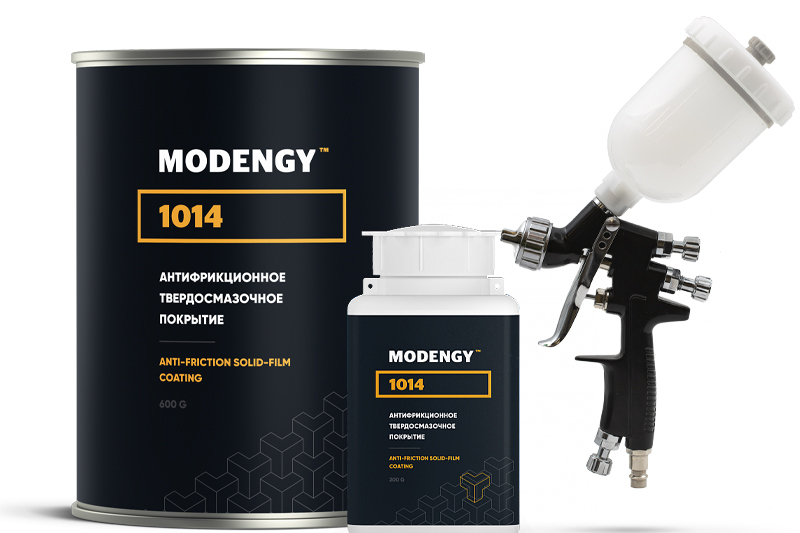
Рисунок 2 – Антифрикционное твердосмазочное покрытие MODENGY 1014
Оно обеспечивает долговременную сухую смазку, предотвращает образование коррозии и защищает от задиров.
Характеристики MODENGY 1014:
- Низкий коэффициент трения
- Широкий диапазон рабочих температур: -75 … +255 °С
- Химическая стойкость
- Работоспособность в запыленной среде благодаря сухой текстуре
- Длительный срок службы (в зависимости от конструкции узла – смазка на весь ресурс оборудования)
- Высокие антикоррозионные свойства (> 672 часов по результатам ускоренных испытаний в соляном тумане по ISO 9227)
После подбора покрытия приступают к его нанесению. Основными технологическими этапами работы являются анализ и подготовка поверхностей деталей, нанесение материала различными методами окрашивания (для ходовых винтов арматуры – распыление), полимеризация в печи (или отверждение при комнатной температуре без нагрева, в зависимости от конкретной марки покрытия) и контроль качества полученного слоя.
Анализ и подготовка поверхности
Подготовка поверхности оказывает значительное влияние на эксплуатационные свойства покрытия. Перед нанесением материала детали должны быть сухими и чистыми, соответствующими требованиям к качеству поверхности с точки зрения микрогеометрии (оптимальная шероховатость поверхности Ra (мкм) = 0,4…1,2).
Очистка деталей от нагара, других смазочных материалов, загрязнений, оксидных пленок осуществляется доступными химическими и механическими методами.
Минимально требуемая подготовка поверхности заключается в обработке деталей Специальным очистителем-активатором MODENGY.
Для повышения адгезии, обеспечения оптимальной шероховатости, удаления прочно сцепленных с поверхностью загрязнений, в том числе оксидных пленок, проводится микропескоструйная обработка частицами песка фракции 40-60 мкм (рис. 3).
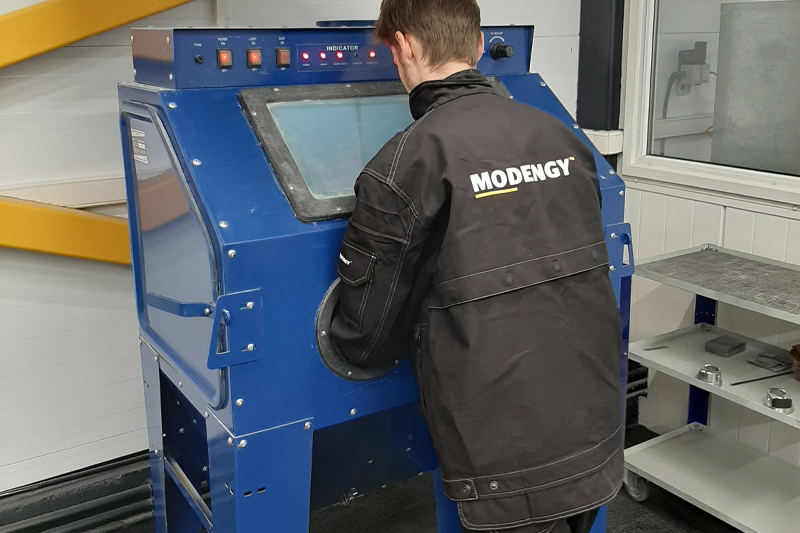
Рисунок 3 – Микропескоструйная обработка деталей в Инженерном центре «Моденжи»
Также могут применяться фосфатирование, травление, прокаливание и другие методы подготовки поверхности, подбираемые в зависимости от условий работы и состояния деталей перед нанесением покрытия.
Нанесение антифрикционного покрытия MODENGY 1014 методом распыления
Покрытия поставляются в виде суспензий, включающих связующие вещества, высокодисперсные порошки твердых смазочных материалов, растворители и функциональные добавки.
Самый распространенный метод нанесения антифрикционных твердосмазочных покрытий MODENGY – распыление с помощью пистолета
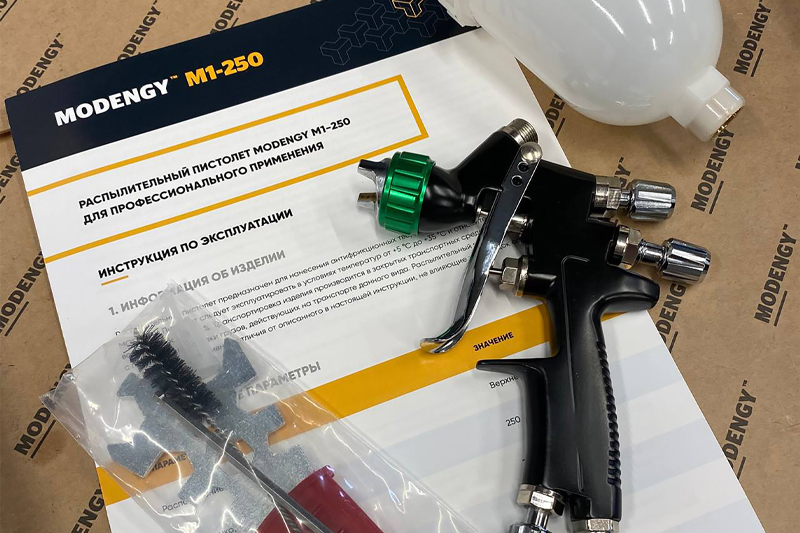
Рисунок 4 - Распылительный пистолет MODENGY M1-250
Распылительный пистолет для профессионального применения MODENGY M1-250 имеет винты регулировки подачи суспензии и угла факела, благодаря чему можно контролировать процесс нанесения покрытия, создавать наиболее удобный режим распыления для получения необходимой толщины слоя.
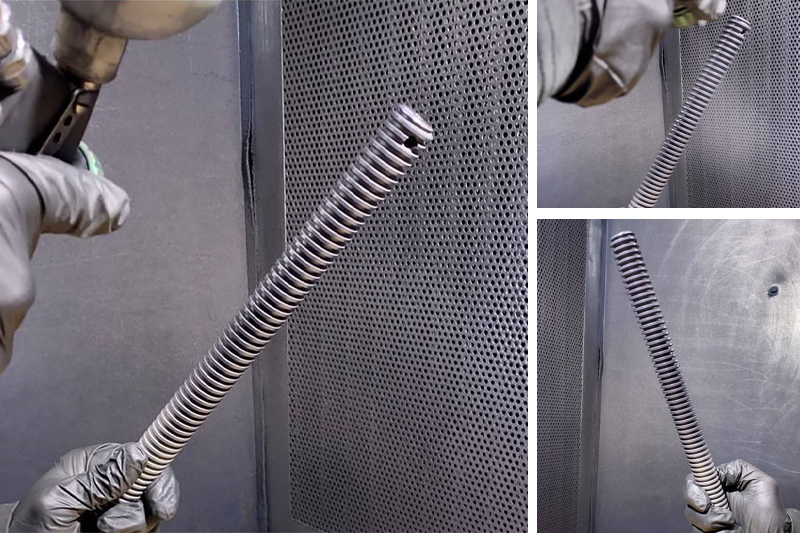
Рисунок 5 – Нанесение покрытия на ходовой винт
Покрытие наносится (рис. 5) с расстояния 20-25 сантиметров от поверхности детали в несколько слоев с промежуточной сушкой каждого слоя не менее 10 минут при комнатной температуре.
Отверждение покрытия
Так как MODENGY 1014 является покрытием горячего отверждения, то его полимеризация осуществляется в печи в течение 40 минут с момента нагрева детали до температуры +200 °С. При нагреве и выдержке в печи происходит формирование полимерного каркаса, обеспечивающего работоспособность покрытия.
Контроль качества
Чтобы убедиться в готовности ходовых винтов с покрытием к эксплуатации, после полимеризации обязательно проводится контроль качества по важнейшим параметрам – толщина, полнота полимеризации, степень адгезии, внешний вид (рис. 6).
Отвержденное покрытие должно быть равномерным, без потеков, пузырей либо других дефектов.
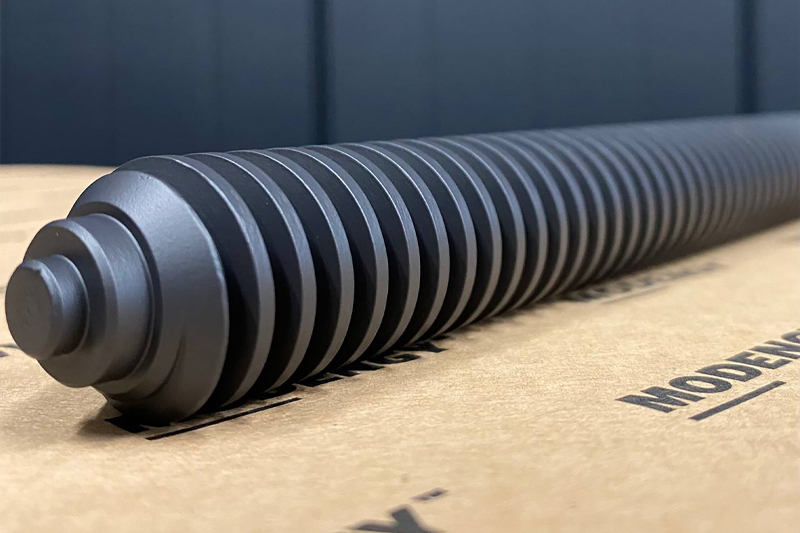
Рисунок 6 – Ходовой винт с покрытием MODENGY 1014
Толщина покрытия измеряется специальным прибором – магнитным (для магнитного основания) или вихретоковым (для немагнитного основания) толщиномером. Оптимальная толщина покрытий MODENGY – 20 микрометров.
Полнота полимеризации определяется с помощью специального растворителя. Полностью отвержденное покрытие MODENGY 1014 не стирается специальным растворителем MODENGY 1013. Если полимеризация не завершилась, то покрытие при протирании ветошью с растворителем стирается до металла.
Чтобы снизить риск неполной полимеризации покрытия, рекомендуется увеличивать время выдержки в печи на 20-30 % от регламентированного.
Проверка адгезии методом клеевого отрыва позволяет выявить грубые нарушения при подготовке поверхности. Если на клеевой ленте остаются частицы покрытия, происходит отслоение материала от основы (металла), значит адгезия недостаточная, необходимо повторить процесс подготовки поверхности и распылить суспензию заново.
Для получения профессиональных навыков по применению покрытий специалисты предприятий, серийно использующих материалы MODENGY, проходят обучение в Брянске, после чего организуют полный цикл нанесения покрытий на территории своего предприятия.
Для увеличения ресурса оборудования с помощью функциональных покрытий обращайтесь в компанию «Моденжи».
Источник: Компания «Моденжи». Смазочно-защитные покрытия для трубопроводной арматуры. Технология и этапы нанесения, контроль качества. // Трубопроводная арматура и оборудование. - 2024 - №5 (134). С. 18-19