



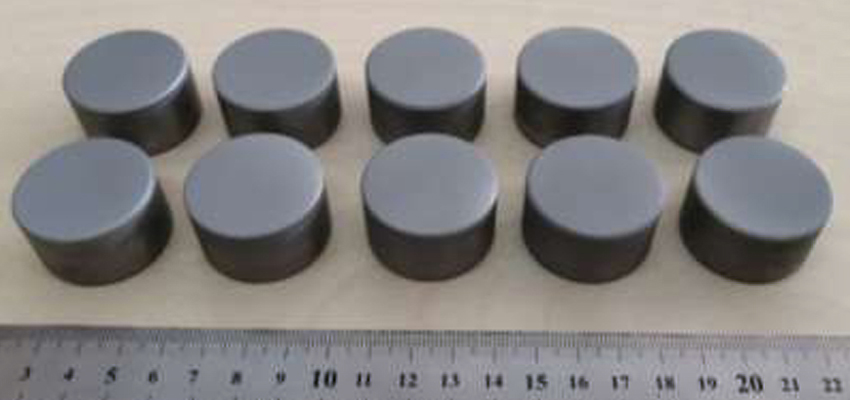
В статье представлено исследование адгезионной прочности антифрикционных покрытий российского и зарубежного производителей, опубликованное в научно-техническом журнале «Мир транспорта и технологических машин». Авторы исследования: Родичев А.Ю., Новиков А.Н., Токмакова М.А., Родичева И.В. Адгезионная прочность твердых антифрикционных покрытий узлов трения автомобильной техники // – Орел: Орловский государственный университет имени И.С. Тургенева. –2022, № 3-1 (78). – С. 3-13.
Введение
Современная техника эксплуатируется в жестких условиях, поэтому к надежности и ресурсу ее узлов и механизмов предъявляются повышенные требования. Особенно это касается подвижных сопряжений оборудования.
Для обеспечения большого ресурса соединений необходимо снижать трение контактирующих поверхностей, для чего широко при сервисе и ремонте автотехники используются антифрикционные твердосмазочные покрытия.
В связи со сложившейся внешнеполитической и внешнеэкономической ситуацией, в частности введенными санкциями, в Российской Федерации наблюдается существенное увеличение доли используемых отечественных материалов, в том числе и покрытий для снижения трения. По мнению экспертов, данная тенденция будет продолжаться длительное время.
Ярким примером импортозамещения в области смазочных материалов является использование отечественных антифрикционных твердосмазочных покрытий вместо ушедших с рынка иностранных аналогов.
В России такие покрытия выпускает одна компания – “Моделирование и инжиниринг”. Она расположена в городе Брянске.
Материалы MODENGY, реализующие технологию твердой смазки, после цикла отверждения формируют на обработанных поверхностях тонкую пленку, которая минимизирует коэффициент трения.
Одним из ряда показателей качества данной смазочной пленки является степень ее адгезии к основе. Поэтому актуально проведение исследований, направленных на изучение и сравнение адгезии покрытий от разных производителей.
Исследуемые образцы и методы испытаний
Во время скольжения под механическим воздействием твердые смазочные вещества формируют на поверхности трения и сопряженной поверхности тонкую антифрикционную пленку.
Она обладает низким коэффициентом трения и эффективно разделяет трущиеся поверхности, препятствуя их повреждению.
К используемым в составах покрытий твердым смазочным веществам относятся графит, дисульфид молибдена, нитрид бора, хлористая медь, дисульфид вольфрама, окись свинца, сернистый висмут и другие.
Среди них наиболее распространены графит и дисульфид молибдена.
Благодаря своей структуре графит легко расщепляется, в процессе трения сохраняя свою слоистую структуру после изменения размера частиц.
Дисульфид молибдена обладает пластинчатой структурой. В ней атомы серы осаждаются на металлической поверхности, что объясняет скольжение поверхностей с очень малым коэффициентом трения (0,02-0,07).
Для интеграции твердых смазочных веществ в поверхности деталей и создания твердосмазочных покрытий к порошкам твердых смазочных веществ добавляются органические (термопластичные и термореактивные смолы) и неорганические (силикат натрия, фосфаты, бораты) связующие компоненты. Также в составе материалов присутствуют растворители, такие как спирт, вода, тулуол и прочие.
Проведенные ранее исследования демонстрируют, что слишком тонкие (до 5 мкм) слои покрытий, как и слишком толстые (более 30 мкм) работаю неэффективно.
Первые подвергаются быстрому изнашиванию, вторые – отслаиванию вследствие недостаточной адгезии.
Ресурс работы твердосмазочных покрытий на поверхности деталей также зависит от:
- Выбранного метода и качества подготовки поверхности перед нанесением покрытия
- Температуры поверхности
- Природы конструкционного материала детали
- Способов нанесения покрытий
Качественная подготовка поверхности является одним из важнейших требований для обеспечения длительного ресурса покрытия. Он состоит из нескольких операций, таких как микропескоструйная обработка или травление для удаления загрязнений и придания поверхности необходимой микрогеометрии, фосфатирование для повышения прочности покрытия и защиты детали от атмосферной коррозии.
Теоретическая часть
При подборе антифрикционного покрытия очень важно учитывать его адгезию, так как этот параметр напрямую влияет на работоспособность материала, состояние узла при техобслуживании или ремонтных работах.
Чтобы сравнить адгезию покрытий российского и зарубежного производства, были выбраны материалы от производителей MODENGY и Molykote.
Испытание проводилось методом определения адгезионной прочности нормальным отрывом по ГОСТ 27890-88.
Для тестирований материалы были распределены по двум группам: первые, согласно технологической инструкции, требуют нагрева для полимеризации, вторые отверждаются при комнатной температуре.
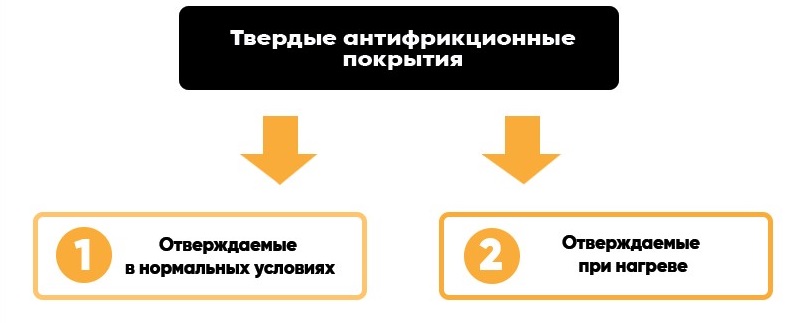
Рис. 1. Группы антифрикционных покрытий для испытаний
Нетермоотверждаемые покрытия из первой группы, такие как MODENGY 1003, Molykote 3402-C LF, Molykote PTFE-N UV и Molykote D-321R, имели разные способы нанесения. Первые два образца распылялись из окрасочного пистолета, оставшиеся – из аэрозольного баллона.
Рис. 2. Покрытие MODENGY из первой группы твердых антифрикционных покрытий
Покрытия из второй группы (MODENGY 1005, MODENGY 1006,
Рис. 3. Покрытия MODENGY из второй группы твердых антифрикционных покрытий
Этапы подготовки образцов для испытания:
- Изготовление образцов для испытаний из стали марки Ст 3 по ГОСТ 380-2005. Для каждой марки покрытия выполнялось по 5 образцов
- Подготовка рабочей поверхности образцов методом пескоструйной обработки кварцевым песком 1К103025ГОСТ2138-9 (величина фракции 0,1 - 0,25 мм)
- Продувание сжатым воздухом (давление воздуха – от 0,2 до 0,5 МПа при расходе от 1,5 до 3 м3/мин; угол наклона воздушной струи к поверхности детали от 60° до 90°; дистанция обработки от 100 до 150 мм)
- Обезжиривание деталей с последующим испарением растворителя в течение 15 минут
- Нанесение на каждый образец трех слоев антифрикционного покрытия, толщина одного слоя составляет от 4 до 5 микрон. Между нанесениями был выдержан интервал в 15 минут при температуре +20 °С, последний слой был выдержан в тех же условиях не менее 120 минут
- Полимеризация покрытий согласно технологической инструкции
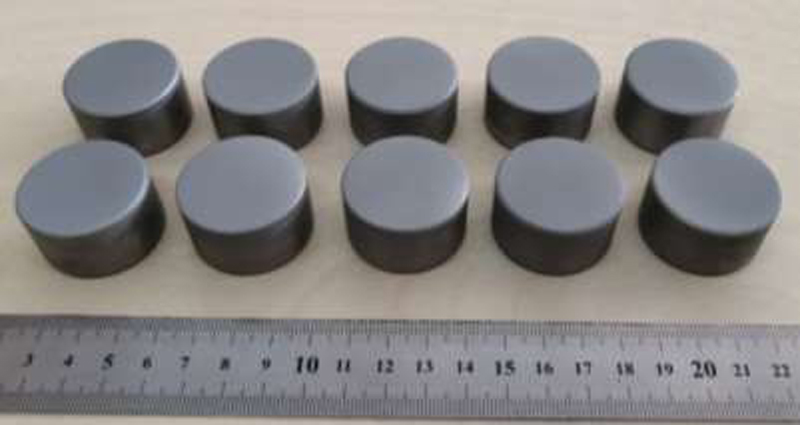
Рис. 4. Образцы с нанесенным антифрикционным покрытием
После полимеризации все нанесенные слои превращаются в единое покрытие толщиной до 15 микрометров.
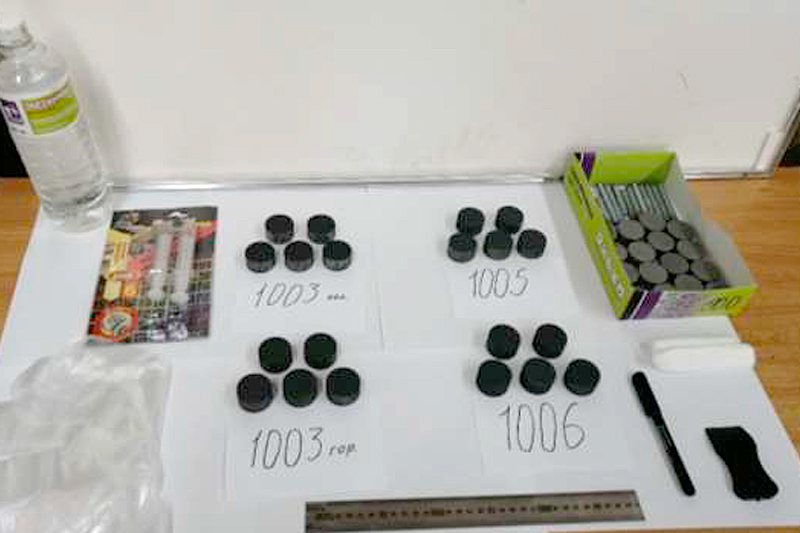
Рис. 5. Образцы, приспособления и инструмент для реализации эксперимента
После окончательной полимеризации покрытия на образцы тонким слоем был нанесен клеевой состав до полного смачивания поверхности.
Два образца с клеем совмещались друг с другом, после чего отправлялись на 72 часа в аппарат для склеивания.
После склеивания клей на торцевых участках деталей был зачищен, в образцы были вкручены шпильки для установки в разрывную машину.
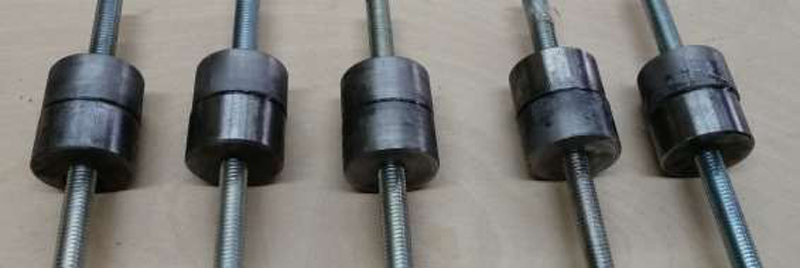
Рис. 6. Образцы для испытания в разрывной машине ИР5047-50
Испытания образцов проводились с использованием разрывной машины универсального назначения с электронным силоизмерителем ИР5047-50.
Условия испытаний характеризовались как нормальные: тестирования осуществлялись при температуре +20 °С и относительной влажности воздуха 70 %.
Нагружение образцов проводилось с плавным наращиванием разрывного усилия. Захваты разрывной машины перемещались со скоростью не более 5 мм/мин.
Результаты и обсуждение
С помощью специального программного обеспечения был записан весь процесс нагружения образцов до их полного разрушения. По итогам был сформирован протокол испытаний.
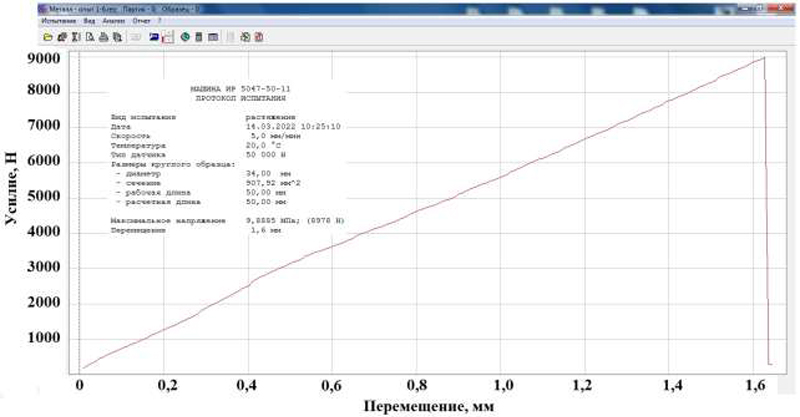
Рис. 8. Протокол испытаний
Полученные экспериментальные данные были обработаны методами математической обработки экспериментальных исследований.
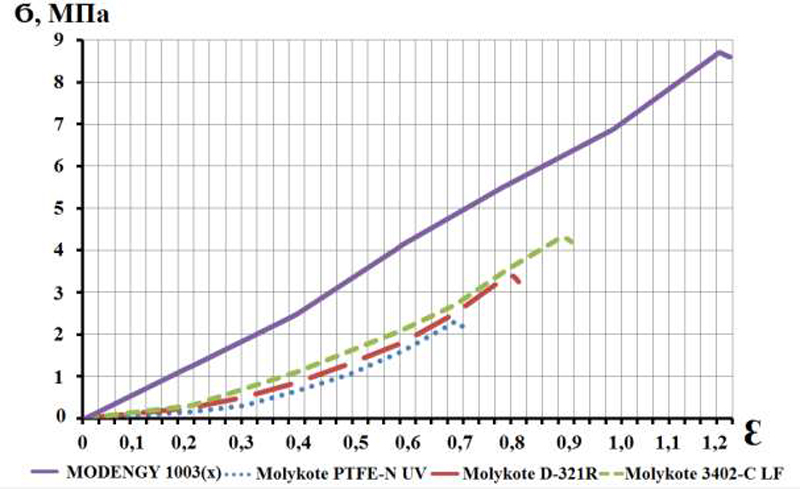
Рис. 9. Результаты испытания образцов первой группы
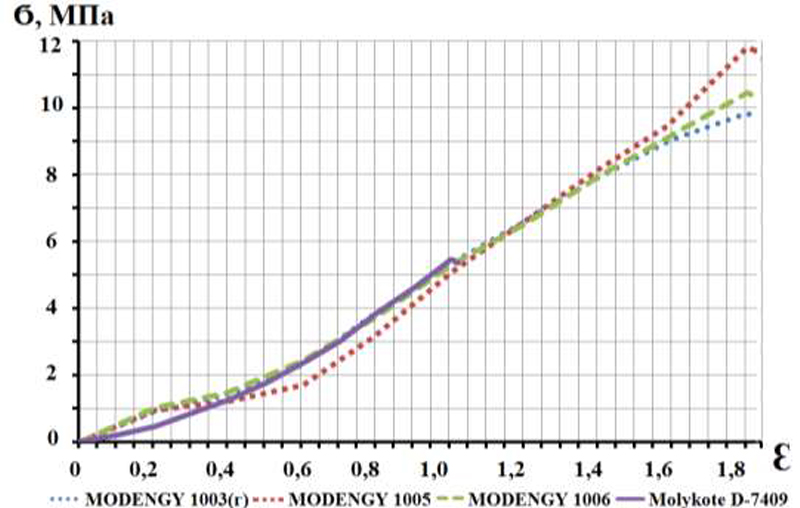
Рис. 10. Результаты испытания образцов второй группы
Выводы
- Наиболее целесообразным методом количественной оценки адгезии антифрикционных покрытий является метод нормального отрыва согласно ГОСТ 27890-88
- Покрытия марки MODENGY имеют наибольшую адгезионную прочность как среди группы нетермоотверждаемых покрытий, так и среди отверждаемых при нагреве материалов
- Для узлов трения автомобилей в условиях автотранспортных предприятий рекомендуется использовать термоотверждаемые антифрикционные покрытия
- В полевых условиях на детали автомобилей наиболее целесообразно наносить покрытия, отверждаемые при комнатной температуре
Список литературы
1. Zhao Meng, Xue-feng Zhang, Jingchao Zhang, Bin Hu, Yun Yang Application study of nano-copper based composite anti-friction coating for corrosion resistant couplings // Journal of petroleum science And Engineering. – Vol.
157. – 2017. – P. 1143-1147.
2. Yan Hao, Xiying Zhou, Jiajia Shao, Yukun Zhu. The influence of multiple fillers on friction and wear behavior of epoxy composite coatings // Surface and coatings technology. – Vol. 362. – 2019. – P. 213-219.
3. Chijia Wang, Huaiyuan Wang, Meiling Li, Zhanjian Liu, Ningzhong Bao. Anti-corrosion and wear resistance properties of polymer composite coatings: effect of oily functional fillers // Journal of the taiwan institute of chemical engineers. – Vol. 85. – 2018. – P. 248-256.
4. Rodichev A.Y., Gorin A.V., Tokmakov N.V. Formation of film antifriction coatings on the friction surfaces of machine parts // IOP Conference series: materials science and engineering ICMTMTE. – 2019, 2020. – Vol. 709.
5. Обращение Президента Российской Федерации 24 февраля 2022 г. [Электронный ресурс] / Режим доступа: http://kremlin.ru/events/president/news/67843/videos.
6. Выступление Владимира Путина на ВЭФ-2022 8 сентября 2022 г. [Электронный ресурс] / Режим доступа: https://www.youtube.com/watch?v=vTG4bdH9iug
7. Downing Corning. Руководство по выбору антифрикционных покрытий Molykote [Электронный ресурс] - Корпорация Downing Corning. - 2008. Форма 71-02508-22. - Режим доступа: http://atf.ru/.
8. Downing Corning. Технические описания АФП (ТСП) от 03.10.2016 (для ТСП MOLYKOTE® D-7409) от 04.03.2014 (для остальных ТСП). - Режим доступа: http://atf.ru/.
9. Буяло А.С. Методы и некоторые результаты исследования частиц износа дисульфида молибдена // Смазочное действие молибденита при воздействии радиации и других факторов: сб. статей. - М.: Атомиздат, 1976. - С. 66-77.
10. Брейтуэйт, Е.Р. Твѐрдые смазочные материалы и антифрикционные покрытия - М.: Химия. - Пер. с англ., 1967. - 320 с.
11. Цеев Н.А., Козѐлкин В.В., Дроздов Ю.Н. Долговечность подшипников скольжения с твѐрдосмазочным покрытием CTC-312 в вакууме // Вестник машиностроения. – 1976. - №5. - С. 27-29.
12. Шпинѐв В.Н. Маликов И.И. О взаимодействии дисульфида молибдена с поверхностью трения // Триботехника и антифрикционное материаловедение: тезисы докл. всер. научно-техн. конференции. - Новочеркасск, 1980. - С.132-133.
13. Криони Н.К. Высокотемпературные твѐрдые смазочные покрытия в опорах скольжения // Вестник УГАТУ. – 2009. - Т.12. - №4(33). - С. 102-105.
14. Маленков, М.И. Конструкционные и смазочные материалы космических механизмов: Учебное пособие - СПб.: Балт. гос. техн. ун-т, 2007. – 54 с.
15. Ноженков М.В., Воронин Н.А., Семѐнов А.П., Товмисян Ю.М. Связь между структурой и триботехническими свойствами покрытий дисульфида молибдена, получаемых высокочастотным распылением // Трение и износ. -1 986. - Т. 7. - №1. - С. 21-26.
16. Сутягин, О.В. Применение твердосмазочных покрытий в механизмах и технологических процессах // Механика и физика процессов на поверхности и в контакте твердых тел, деталей технологического и энергетического оборудования: межвуз. сборник науч. тр. - Тверь: ТвГТУ. - 2013. - С. 42-50.
17. Хопин, П.Н. Методика и результаты оценки эксплуатационных характеристик пар трения с твѐрдосмазочными покрытиями для различных условий функционирования / П.Н. Хопин // Трение и износ. - 2012. - Т. 33. - №1. - С. 23-31.
18. Брудный А.И., Сизов Б.М. Влияние температуры на окислительное и смазочное действие MoS2 // Труды Челябинского политехн. ин-та. - 1969. - Челябинск. - №59. - С. 23-31.
19. Буяло А.С., Лобашев Б.П., Макаров Ю.В. и др. Исследование влияния материала контртела на работоспособность дисульфидмолибденовых покрытий диффузионного типа // Твѐрдые смазочные покрытия: сб. статей. - М.: Наука. - 1977. - С.78-83.
20. Зимон, А.Д. Адгезия пленок и покрытий – М.: Химия, 1977. – 345 с.
21. Gorin A.V., Rodichev A.Yu., Tokmakova M.A. Adhesive strength research of film antifriction coatings // Materials today: proceedings. – Vol. 19. – Part 5. – 2019. – P. 2329-23328.
22. ГОСТ 15140-78 Материалы лакокрасочные. Методы определения адгезии, 1978.
23. ГОСТ 27890-88 Покрытия лакокрасочные защитные дезактивируемые. Метод определения адгезионной прочности нормальным отрывом, 1988.
24. ГОСТ 32299-2013 Материалы лакокрасочные. Определение адгезии методом отрыва, 2013.
25. Родичев А.Ю. Новиков, А.Н., Горин А.В., Токмакова М.А. Образование модифицированных поверхностей трения // Мир транспорта и технологических машин – Орел: Орловский государственный университет имени И.С. Тургенева. –2021. - №3(74). – С. 17-23.
26. Родичев А.Ю., Горин А.В., Токмакова М.А., Киричек А.А. Исследование адгезионной прочности пленочных антифрикционных покрытий // Вестник Брянского государственного технического университета. – 2019. - №10(83). – С. 4-10.
27. Грядунова Е.Н., Родичев А.Ю., Токмакова М.А.Оценка качества пленочного антифрикционного покрытия при помощи регрессионной модели // Фундаментальные и прикладные проблемы техники и технологии. – Орел: Орловский государственный университет имени И.С. Тургенева. - 2021. - №1 (345). - С. 96-101.
За более подробной информацией и консультацией обращайтесь к нам, нажав на кнопку.
Запросить информацию